工場製作という前提が供給網に求めるもの

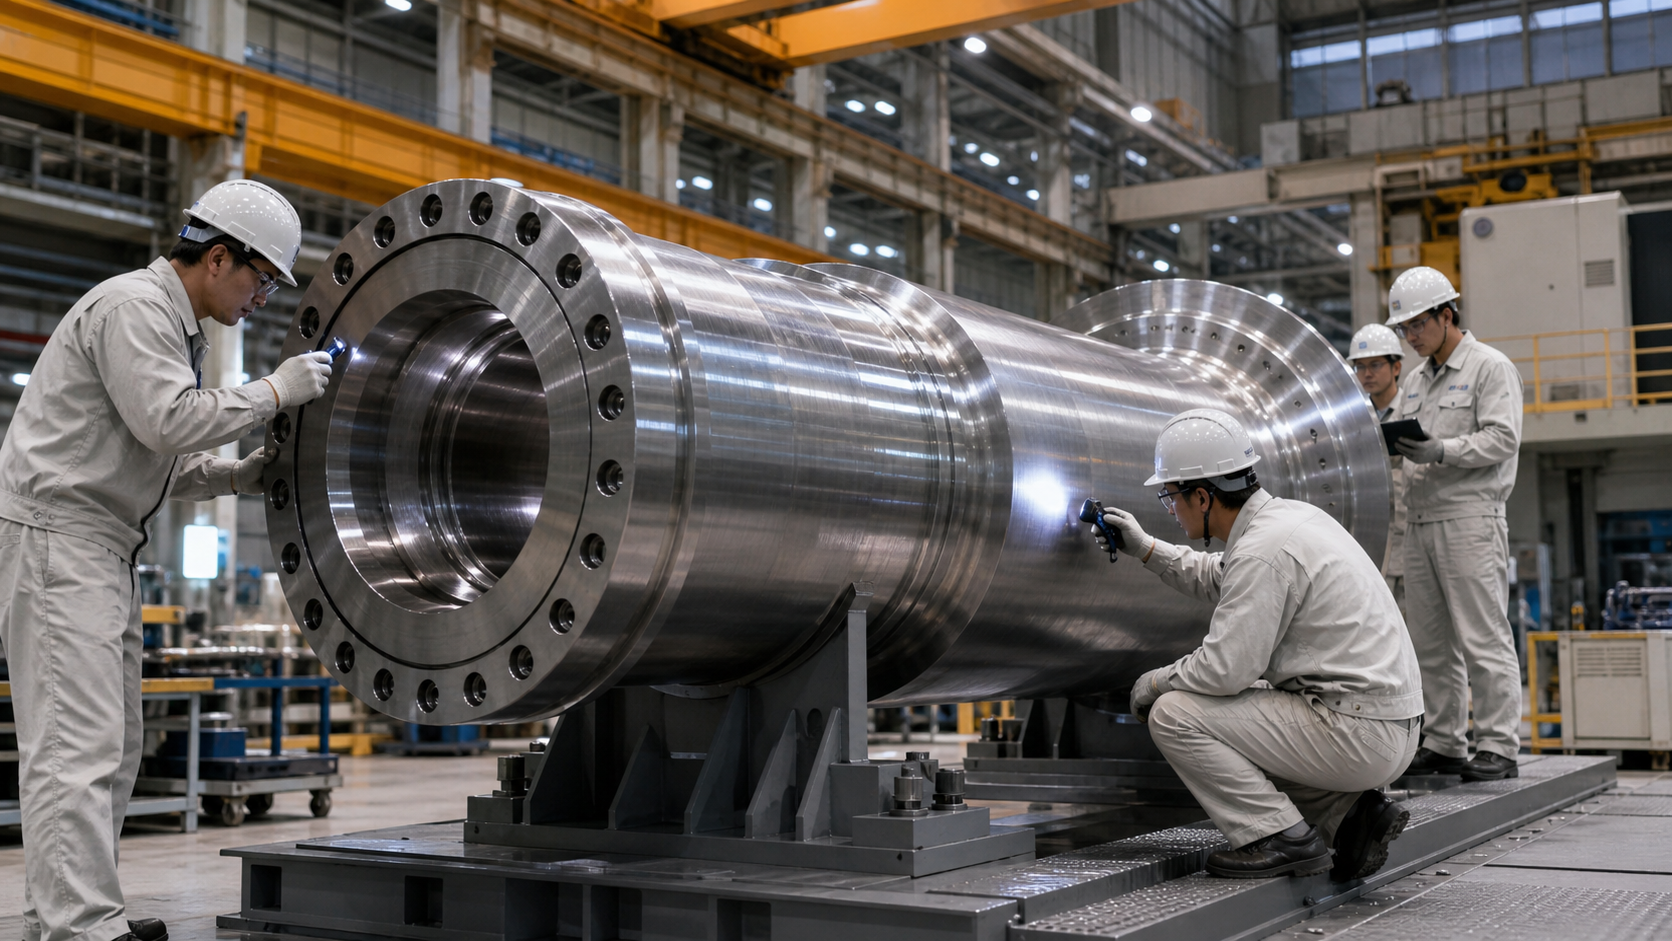
SMRの最大の特徴は、原子炉圧力容器や蒸気発生器を含むモジュールを工場で製作し、現地では据付と接続に作業を絞ることにあります。この方式が成立するには、原子力品質の製造能力を持つ工場、モジュールを輸送できる経路、そして工場と現地の間で品質記録を切れ目なく引き継ぐ仕組みが必要です。いずれか一つが欠けても、工場製作の利点は現地での手戻りに変わります。


本ページでは、供給網の構造、品質保証の枠組み、製造能力の確認方法、技能者の育成と確保、発注者が持つべき管理の視点を整理します。制度面の背景は制度・安全、費用と発注量の関係は市場概況で扱っています。
供給網を階層で把握する
SMRの供給網は、原子炉システムの設計者、主要機器の製造者、素材・鍛造品の供給者、計装制御の供給者、土木・据付の請負者、燃料の供給者という階層で構成されます。日本には大型鍛造品や蒸気発生器の製造で世界的な実績を持つ企業が存在しますが、SMR向けの小型モジュールを量産する体制は、発注量が確定しなければ整備されません。
供給網を把握する際は、各階層の供給者が原子力品質の認証を持っているか、SMR向けの製造実績があるか、他の案件との製造枠の競合があるかを一覧にします。とりわけ大型鍛造品は世界的に供給者が限られ、製造枠の確保に数年の先行発注が必要とされるため、事業の初期段階で製造枠の見通しを立てておく必要があります。
輸送経路がモジュールの寸法を決める
工場製作されたモジュールは、鉄道、道路、海上輸送のいずれかで現地へ運ばれます。輸送経路の制約、たとえば道路の幅、橋の耐荷重、トンネルの高さ、港湾のクレーン能力が、モジュールの最大寸法と重量を決めます。設計者が想定する輸送条件と、候補地までの実際の経路が一致しなければ、モジュールの分割や現地組立が必要になり、工場製作の利点が減ります。
輸送経路の調査は、候補地の選定と並行して行い、経路上の改修が必要な場合はその費用と工期を事業計画に含めます。海上輸送を使う場合、荷揚げ港から現地までの陸上輸送の区間が最も制約が厳しいことが多く、この区間の調査を優先します。
品質を記録でつなぐ
原子力品質保証の枠組みと規格
原子力機器の製造には、一般産業より厳格な品質保証が求められます。日本では、原子力規制委員会の規則に基づく品質管理体制と、日本電気協会の原子力安全のためのマネジメントシステム規程(JEAC 4111)が実務の基準として参照されます。米国では機械学会のASME規格のうち原子力機器を扱う第III部門と、品質保証の基準であるNQA-1が広く使われています。
海外設計のSMRを国内で建設する場合、設計者が準拠する規格と、国内の審査で求められる規格の対応関係を整理する必要があります。規格の違いは、材料の規格、溶接の資格、非破壊検査の手法と判定基準に表れます。対応関係を発注前に確認し、どちらの規格で製造と検査を行うか、追加の検査が必要かを契約で定めます。
工場から据付まで記録を切れ目なく引き継ぐ
工場製作の品質記録は、材料証明書、溶接施工記録、熱処理記録、非破壊検査記録、寸法検査記録、圧力試験記録など多岐にわたります。これらが現地の据付記録と接続され、機器ごとに一連の履歴として追跡できる状態を保つことが、使用前検査での説明を可能にします。工場と現地で記録の様式や管理番号が異なると、照合に多大な工数がかかります。
記録の連続性を確保するには、発注段階で記録の様式、管理番号の体系、電子記録の形式と保管方法、改ざん防止の手段を統一します。記録の受け渡しは、モジュールの出荷時に記録一式の完了を確認する検査を設け、不足があれば出荷を止める権限を発注者が持つよう契約に定めます。具体的な実務は工場製作型SMRで問われる品質記録の連続性で扱っています。
不適合の処理と再発防止の記録
製造中に仕様からの逸脱が見つかった場合、不適合として記録し、そのまま使用するか、手直しするか、廃棄するかを判断する手続が必要です。原子力品質では、この判断を設計者と発注者が確認し、根拠を記録に残します。不適合の処理が工場内で完結し、発注者に報告されないと、後の検査で発見されたときに製造工程全体の信頼性が問われます。
不適合の記録は、件数と内容の傾向を分析し、再発防止策の効果を確認する材料として使います。同じ工程で同種の不適合が繰り返される場合、作業手順や訓練に問題がある可能性が高く、量産に入る前に是正する必要があります。発注者は不適合報告を受け取るだけでなく、傾向分析を求める権利を契約で確保します。
製造能力を実績で確認する
工場の認証と製造実績の照合
SMRの製造を担う工場が、必要な規格の認証を持っているかは基本的な確認事項ですが、認証の範囲が実際に製造する機器を含んでいるかまで確認する必要があります。たとえば圧力容器の製造認証があっても、SMR向けの一体型容器のように従来と形状や寸法が異なる機器では、製造手順の確立と検証が別途必要になります。
製造実績は、同種の機器を同じ規格で製造した件数と、納期と品質の実績で確認します。初めて製造する機器については、試作品や実物大の部分試作で製造手順を検証する計画があるかを確認します。この検証が計画に含まれていない場合、初号機の製造で手順の問題が顕在化し、工程が遅れる可能性が高くなります。
製造枠の競合と発注時期
原子力機器の製造工場は、既存原子炉の交換部品や海外の新設案件との間で製造枠を共有しています。世界的に原子力への投資が回復する局面では、大型鍛造品や特殊材料の製造枠が逼迫し、納期が延びるとされます。発注者は、製造枠の確保に必要な先行発注の時期と、その時点で支払う前渡金の条件を把握し、許認可の工程と整合させる必要があります。
許認可が確定する前に製造枠を確保するには、許認可が得られなかった場合の解約条件と費用負担を契約で定めます。先行発注の費用は事業のリスクとして計上し、経営層の判断で承認する手続を設けます。先行発注を避けて許認可後に発注すると、製造枠が取れず運転開始が遅れるという別のリスクが生じるため、両者を比較して判断します。
技能と人材を長期で確保する
原子力特有の資格と技能の育成期間
原子力機器の製造と据付には、溶接、非破壊検査、計装、放射線管理などの分野で資格を持つ技能者が必要です。溶接では規格に基づく技能資格、非破壊検査では試験方法ごとの認証資格があり、取得には数年の実務経験と試験が求められます。運転開始の時点で必要な人数の技能者を揃えるには、その数年前から育成を始める必要があります。
日本では原子力発電所の新設が長期間停止していたため、建設に関わる技能者の高齢化と減少が指摘されています。SMRの建設を計画する事業者は、必要な職種と人数を工程ごとに見積り、既存の技能者の活用、他産業からの転換、新規の育成という三つの経路で確保の計画を立てます。
運転員と保守要員の確保
運転開始後には、運転員、保守要員、放射線管理要員、品質保証要員が必要です。SMRでは少人数で複数モジュールを運転する形態が想定されますが、その前提となる訓練と資格の枠組みは、規制当局との協議を通じて確定します。運転員の育成は、シミュレータの整備と並行して運転開始の数年前から始めます。
保守要員については、定期検査の時期に集中する作業量を、常勤要員と外部の協力会社でどう分担するかを決めます。協力会社の技能者も原子力品質の要件を満たす必要があり、地域で協力会社を育成する取り組みは、地域対話で触れた地域産業との接点にもなります。
発注者が持つべき視界
供給網の可視化と主要供給者の監査
発注者は、主要機器の製造者だけでなく、その下請けである素材や部品の供給者まで含めた供給網を把握する必要があります。原子力品質では、下請けの供給者にも品質要件が伝達され、実施されていることを確認する責任が発注者と製造者に課されます。供給網の可視化は、製造者から供給者一覧の提出を受け、主要な供給者に対して発注者自身が監査を行うことで実現します。
監査は、品質保証体制の文書確認と、製造現場での記録と作業の照合を含めます。監査の結果は、指摘事項と是正の期限を記録し、是正の完了を確認するまで追跡します。監査を製造者任せにすると、製造者と供給者の間の問題が発注者に届かず、後の検査で発見されることになります。
設計変更と製造の同期を管理する
審査の指摘や設計者の改善によって設計が変更された場合、製造中の機器にその変更を反映するかどうかを判断し、反映する場合は製造の中断と手直しの費用を確定します。設計変更が製造現場に伝わらないまま製造が進むと、完成した機器が最新の設計と一致せず、検査で不適合となります。
発注者は、設計変更の発生から製造現場への伝達までの手順と期限を契約で定め、変更の一覧と反映状況を定期的に確認します。変更の反映状況は、記録の連続性と同様に使用前検査での説明資料となるため、変更ごとに影響を受けた機器と反映の記録を対応づけて保管します。
供給網・人材の確認チェックリスト
供給網と人材の確保を事業計画に組み込むための確認項目をまとめます。各項目について、根拠資料、確認日、次回の判断時点を一緒に残してください。
- 供給網を階層で一覧にし、各供給者の認証範囲、SMR向け製造実績、製造枠の競合を確認しているか。
- 候補地までの輸送経路を調査し、モジュールの最大寸法と重量、経路改修の費用と工期を事業計画に含めているか。
- 設計者の準拠規格と国内審査の規格の対応関係を発注前に確認し、追加検査の要否を契約に定めているか。
- 記録の様式、管理番号、電子記録の形式を発注段階で統一し、出荷時に記録完了を確認する検査を設けているか。
- 製造枠確保のための先行発注の時期と解約条件を定め、経営層の承認手続を設けているか。
- 職種ごとの必要人数を工程別に見積り、既存活用・転換・新規育成の三経路で確保計画を立てているか。
供給網と人材は、発注が確定してから整えるのでは間に合いません。事業の初期段階で製造と人材の見通しを立て、確定した発注量に応じて段階的に投資する計画が現実的です。関連するニュースの検討は分析ブログで続けています。