モジュールの履歴を据付後まで保つ
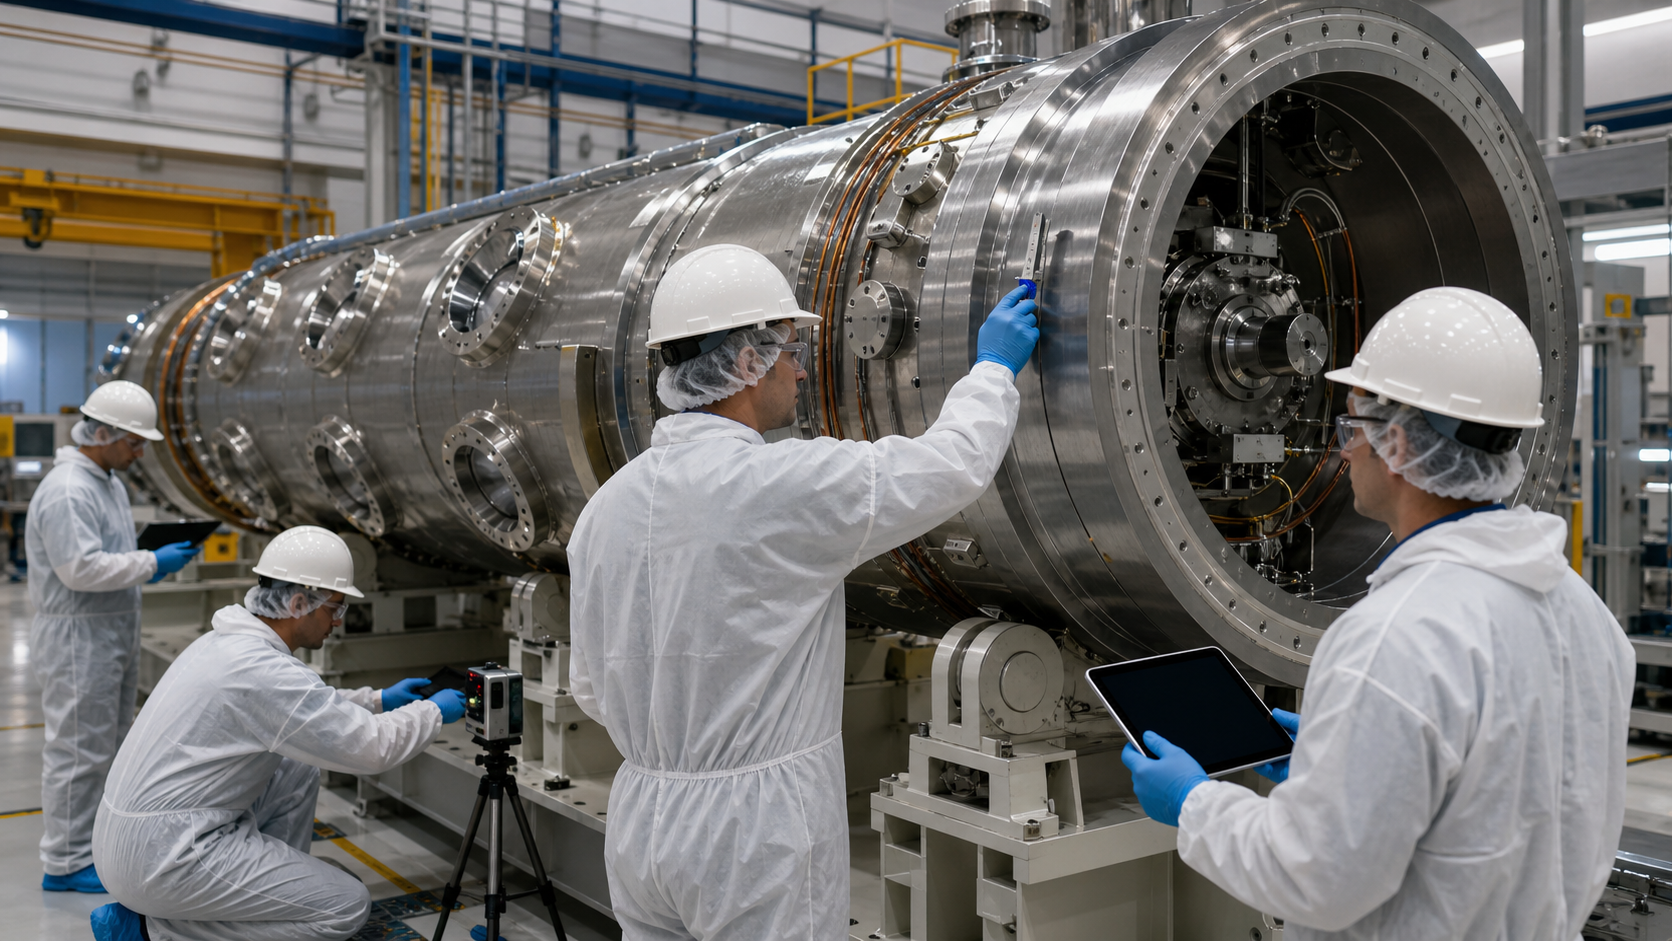
工場製作では同型部品が多数流れるため、材料の溶解番号から溶接、熱処理、非破壊検査、出荷までを固有識別子で結びます。記録の欠落を後工程の再検査だけで補えない場合もあり、受入時点で文書一式と現物表示の一致を確認するゲートが不可欠です。

[PR]


輸送中の衝撃、湿度、保管期限も品質状態の一部です。現場で調整加工を行えば標準設計との差分として承認し、完成図、解析、予備品へ反映します。デジタル記録は便利ですが、アクセス権、時刻、改訂履歴、長期保存形式を定め、供給会社が撤退しても運転期間中に読める状態を保ちます。
受入検査の判定を先に決める
モジュール到着後に書類不足が判明すると、保管場所と建設工程の双方を圧迫します。発注仕様で必須記録、電子形式、承認者、提出時期を定め、出荷許可前に記録完成度を確認します。受入拒否、条件付き受入、補修の基準を明文化し、工程を急ぐ現場判断で不適合品が恒久設備へ組み込まれないよう物理的な識別と隔離を行います。
確認チェックリスト
- 材料証明書と現物刻印を受入担当者が同じ識別番号で照合する。この項目の根拠資料、確認日、次回の判断時点を一緒に残します。
- 特殊工程の外注先変更を発注者の承認対象として事前管理する。この項目の根拠資料、確認日、次回の判断時点を一緒に残します。
- 輸送衝撃計の記録と開梱検査の判定を据付許可へ結び付ける。この項目の根拠資料、確認日、次回の判断時点を一緒に残します。
- 完成図書の欠落を未処理事項として運転組織へ先送りしない。この項目の根拠資料、確認日、次回の判断時点を一緒に残します。